
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-23 Origen:Sitio


En el desarrollo de hardware moderno, la velocidad dicta el dominio del mercado. Obtener una pieza física en el banco de pruebas rápidamente permite una validación inmediata. Sin embargo, seleccionar un método de fabricación incompatible agota los presupuestos y retrasa los lanzamientos. Imagínese tener que probar un gabinete de ajuste rápido antes de comprometer decenas de miles de dólares en herramientas de acero. Este escenario exacto resalta por qué seleccionar la técnica de modelado físico correcta salva tanto el cronograma del proyecto como el resultado final.
Esta guía completa explora las diversas tecnologías de fabricación rápida disponibles en la actualidad. Al comprender los distintos matices de ingeniería de estos procesos, los equipos pueden identificar exactamente la opción adecuada para restricciones presupuestarias únicas, demandas de materiales y plazos estrictos.
Para comprender completamente cómo seleccionar el proceso correcto para un proyecto de hardware específico, los ingenieros primero deben comprender las categorías de fabricación fundamentales. Cada tecnología de creación de prototipos se incluye en uno de los tres principales ámbitos de fabricación. Cada uno adopta un enfoque fundamentalmente diferente para transformar un archivo de diseño digital asistido por computadora en un objeto tangible.
Análisis recientes de la industria que rastrean las tendencias de desarrollo de hardware destacan un cambio significativo en la forma en que los equipos de ingeniería abordan estas tecnologías. El mercado global se está alejando rápidamente de depender rígidamente de un método único desde el concepto hasta la producción. En cambio, la tendencia predominante favorece una estrategia de fabricación híbrida. Los equipos aprovechan cada vez más los métodos aditivos para una rápida búsqueda iterativa de formularios. Luego pasan rápidamente a procesos sustractivos o formativos para una validación funcional rigurosa. Además, la sostenibilidad y la eficiencia de los materiales se han convertido en fuerzas impulsoras importantes que empujan a los fabricantes a optimizar la reducción de residuos en todas las fases de creación de prototipos. Este enfoque ágil y multiproceso reduce drásticamente el tiempo de comercialización y mitiga los fallos de diseño en las últimas etapas.
La fabricación aditiva construye un componente depositando material una capa microscópica a la vez. Esta categoría, universalmente reconocida como impresión 3D , es altamente eficiente en cuanto al desperdicio de material. Debido a que la máquina solo coloca el material exactamente donde lo dicta el modelo digital, los ingenieros pueden generar geometrías internas altamente complejas. Sería físicamente imposible crear características como estructuras de celosía o canales de enfriamiento conformados cerrados con herramientas de mecanizado tradicionales.
Como su nombre lo indica, la fabricación sustractiva funciona exactamente de manera opuesta. El proceso comienza con un bloque sólido o tocho de materia prima. Herramientas de corte especializadas, guiadas por control numérico por computadora, eliminan sistemáticamente el exceso de material hasta que sólo queda la forma final. Esta tecnología es muy valorada en el sector de la ingeniería. Proporciona una precisión dimensional excepcional y permite fresar piezas exactamente a partir de los mismos metales o plásticos sólidos destinados a la producción en masa.
La fabricación formativa no construye en capas ni elimina material. En cambio, se basa en dar forma a materias primas líquidas o flexibles utilizando un molde o matriz prefabricado. El material se vierte o inyecta en la cavidad del molde y se deja curar o endurecer. Procesos como la fundición y el moldeo por inyección rápida entran en esta categoría. Los métodos formativos generalmente se utilizan cuando un proyecto requiere múltiples copias idénticas de una pieza. La inversión de tiempo inicial en la creación del molde se amortiza con tiempos de producción por unidad drásticamente más rápidos.
Cuando la mayoría de los gerentes de producto escuchan el término creación rápida de prototipos, sus mentes inmediatamente piensan en tecnologías aditivas. Durante las últimas dos décadas, este sector ha revolucionado el desarrollo de productos en etapas iniciales al ofrecer una velocidad y flexibilidad geométrica incomparables. Sin embargo, explorar los matices revela que no todas las tecnologías aditivas producen los mismos resultados.
La estereolitografía es una de las tecnologías aditivas más antiguas y precisas disponibles. El proceso utiliza un láser ultravioleta para curar meticulosamente la resina de fotopolímero líquido capa por capa. Después de despegar la pieza de la placa de construcción y lavarla con alcohol isopropílico, el modelo resultante es famoso por su acabado superficial increíblemente suave, su alto nivel de detalle y sus estrictas tolerancias.
Debido a que las capas están unidas químicamente durante el proceso de curado, estas piezas exhiben una alta isotropía. Esto significa que su fuerza es relativamente uniforme en todas las direcciones. En consecuencia, este método se destaca como la mejor opción para modelos visuales y pruebas ergonómicas. También es el estándar de la industria para crear un prototipo SLA muy detallado que luego se utilizará como patrón maestro en la fabricación formativa.
El modelado por deposición fundida es el método aditivo más reconocido y económico. Esta impresora funciona fundiendo un hilo continuo de filamento termoplástico, como PLA o ABS, y extruyéndolo a través de una boquilla calentada sobre una plataforma de construcción.
Si bien estas piezas generalmente muestran líneas de capas visibles y poseen una precisión dimensional menor en comparación con los métodos basados en resina, el proceso es increíblemente económico y rápido. Es la tecnología ideal para modelos básicos de prueba de concepto y comprobaciones aproximadas de tamaño. Las iteraciones en las primeras etapas donde la estética pasa a un segundo plano frente a la verificación de forma básica dependen en gran medida de este método.
La sinterización selectiva por láser utiliza un láser de alta potencia para fusionar pequeñas partículas de polvo de polímero, generalmente nailon, en una estructura sólida. La ventaja más importante aquí es que el polvo no sinterizado actúa como una estructura de soporte natural para la pieza que se está construyendo.
Esta característica única elimina la necesidad de soportes separables o solubles. Los ingenieros pueden imprimir piezas muy complejas, entrelazadas o móviles en una sola construcción. Las piezas así creadas poseen una excelente durabilidad mecánica. Por lo tanto, el método es ideal para prototipos funcionales, cierres a presión y bisagras vivas.
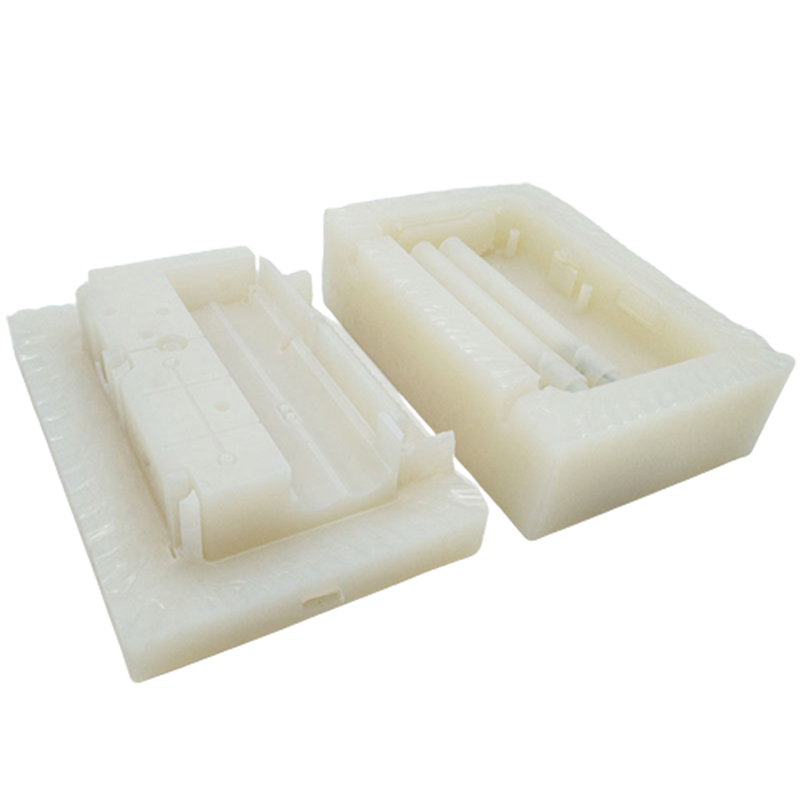
Si bien la fabricación aditiva es excelente para la velocidad y la búsqueda de formas, a menudo se queda corta durante pruebas mecánicas, térmicas o químicas rigurosas. Aquí es exactamente donde interviene la fabricación sustractiva para cerrar la brecha.
Utilizando centros de fresado y torneado de alta velocidad, la creación de prototipos CNC corta piezas directamente a partir de bloques sólidos de material. La razón principal por la que los equipos de hardware eligen esta ruta en lugar de los métodos aditivos es la fidelidad del material. Configurar los dispositivos de sujeción y ajustar las compensaciones de herramientas lleva un poco más de tiempo. Sin embargo, permite a los equipos probar diseños utilizando el material exacto destinado a la producción final. Ya sea que un proyecto requiera aluminio 6061 de grado aeroespacial, acero inoxidable 316 resistente a la corrosión, titanio liviano o plásticos de grado de ingeniería como Delrin y PEEK, las máquinas sustractivas pueden manejarlo sin problemas.
Específicamente, la fabricación sustractiva ofrece ventajas que los métodos aditivos simplemente no pueden igualar. Alcanza constantemente tolerancias extremadamente estrictas, alcanzando habitualmente entre ±0,01 mm y ±0,05 mm. Esta precisión garantiza que los conjuntos complejos encajen perfectamente. La resistencia mecánica de una pieza mecanizada es superior porque la palanquilla en bruto tiene una estructura de grano interna continua, libre de debilidades en la adhesión de las capas. Por lo tanto, sigue siendo la opción definitiva para pruebas funcionales, soportes metálicos personalizados y piezas que requieren roscas cortadas con precisión.
Existe una clara brecha en el ciclo de desarrollo de productos entre la necesidad de un solo prototipo y la necesidad de diez mil unidades de producción. Si un proyecto requiere de 10 a 50 piezas de alta calidad para un lanzamiento beta, mecanizarlas individualmente podría arruinar el presupuesto. Por el contrario, imprimirlos podría no producir las propiedades estéticas o materiales requeridas.
La solución a este desafío de producción de bajo volumen es un proceso de fabricación formativo altamente eficiente. El flujo de trabajo comienza con la creación de un patrón maestro de alta precisión, normalmente un prototipo de resina meticulosamente pulido o un componente mecanizado con precisión. Este patrón maestro se suspende en una tina y se vierte silicona líquida a su alrededor. Una vez que la silicona cura, los operadores extraen con cuidado el delicado maestro del bloque, dejando una cavidad negativa perfecta. Esta técnica es ampliamente conocida como fundición en molde de silicona..
A continuación, se mezclan resinas líquidas de poliuretano y se vierten en el molde dentro de una cámara de vacío. El ambiente de vacío es crítico. Extrae activamente todas las burbujas de aire atrapadas en la resina líquida, lo que garantiza que la pieza fundida final sea densa, estructuralmente sólida y libre de defectos superficiales. Este proceso de fundición al vacío reproduce perfectamente texturas complejas, colores Pantone específicos y distintos niveles de flexibilidad de materiales. Es el método definitivo para producir unidades de prueba beta, muestras de marketing de alta fidelidad y prototipos funcionales para campañas de financiación colectiva.
Cuando el volumen requerido excede la vida útil de un molde blando, que normalmente se degrada después de 20 a 25 moldes, se requiere una nueva estrategia. Si el proyecto aún no está preparado para la enorme inversión de capital en moldes de producción de acero endurecido, el siguiente paso lógico es el moldeo por inyección rápida.
Este proceso utiliza exactamente los mismos principios que el moldeo por inyección tradicional de producción en masa, pero con un enfoque estricto en la velocidad y la reducción de costos. En lugar de mecanizar moldes a partir de acero para herramientas P20 o H13, costoso y difícil de cortar, los moldes rápidos generalmente se fresan a partir de aleaciones de aluminio de alta calidad como Alumec 89. El aluminio es mucho más blando y más rápido de mecanizar que el acero. Esta elección de material reduce drásticamente tanto el coste de las herramientas como el tiempo de entrega.
Si bien un molde de aluminio no puede soportar millones de ciclos de inyección, es más que capaz de producir cientos o incluso miles de piezas. La principal ventaja aquí es permitir a los ingenieros utilizar gránulos termoplásticos de grado de producción real. Esto garantiza que el componente sufra exactamente las mismas tensiones térmicas y de moldeo que el producto final. Valida el diseño para su fabricación en masa e identifica posibles marcas de hundimiento o problemas de deformación al principio de la fase de ingeniería.
Seleccionar el proceso de fabricación óptimo requiere una evaluación objetiva de los requisitos mecánicos, la precisión dimensional y el volumen de producción. Los equipos de ingeniería no pueden confiar en un enfoque universal. En cambio, deben analizar los datos empíricos asociados con cada tecnología.
Para facilitar este proceso de toma de decisiones, la siguiente matriz de decisiones describe los parámetros estándar para las tecnologías de fabricación más comunes.
| Método de fabricación | Ventaja principal | Tolerancia típica | Volumen ideal | Calidad del acabado superficial |
|---|---|---|---|---|
| Mecanizado CNC | Alta precisión y materiales reales. | ±0,01 mm a ±0,05 mm | 1 - 50 partes | Excelente, mecanizado o pulido |
| Impresión SLA | Detalles intrincados y superficie lisa | ±0,1 mm a ±0,15 mm | 1 - 10 partes | Líneas de capa muy altas y mínimas. |
| Impresión FDM | Velocidad rentable | ±0,2 mm a ±0,5 mm | 1 - 10 partes | Líneas de capa moderadas y visibles. |
| Impresión SLS | Geometrías complejas sin soportes | ±0,1 mm a ±0,3 mm | 1 - 20 partes | Moderado, ligeramente poroso |
| Fundición de poliuretano | Estética de calidad de producción | ±0,15 mm a ±0,3 mm | 10 - 50 partes | Excelente, replica el patrón maestro. |
Al comparar la fabricación sustractiva con la aditiva, el principal diferenciador radica en las propiedades del material y la integridad estructural. Los métodos sustractivos implican tallar una pieza a partir de un bloque sólido de material extruido o fundido. Esto produce piezas con propiedades isotrópicas donde la resistencia mecánica es uniforme en todas las direcciones. Los ingenieros suelen especificar esto cuando los componentes deben someterse a rigurosas pruebas funcionales, evaluaciones de carga o pruebas de resistencia química.
Por el contrario, los métodos aditivos construyen piezas capa por capa. Esta naturaleza a menudo da como resultado propiedades anisotrópicas, donde la dirección de construcción vertical es estructuralmente más débil debido a los límites de adhesión entre capas. Por el contrario, la impresión aditiva destaca por crear geometrías internas complejas que son físicamente imposibles de mecanizar con herramientas estándar.
El debate entre estos dos métodos suele centrarse en el tamaño del lote y los requisitos de acabado superficial. Para un único modelo de prueba de concepto, la impresión basada en resina es muy eficiente y produce piezas con una resolución excepcional. Sin embargo, si un proyecto requiere 20 unidades idénticas para un grupo focal, imprimirlas individualmente resulta lento y costoso.
Aquí es donde el casting formativo se convierte en la mejor opción. Al utilizar un único modelo impreso de alta resolución como patrón maestro para curar un molde blando, los operadores pueden producir rápidamente de 15 a 25 piezas idénticas. Las piezas fundidas resultantes imitan la textura exacta del patrón maestro y pueden combinarse en color. Esto ofrece una estética del producto final que las piezas impresas en bruto no pueden lograr sin un posprocesamiento extenso.
Los gerentes de producto y los ingenieros de hardware deben evaluar múltiples variables antes de iniciar una compilación. Tomar una decisión basada en evidencia requiere analizar los siguientes cuatro factores críticos para garantizar la alineación con los objetivos del proyecto.
El caso de uso previsto dicta la tecnología de fabricación necesaria. Si el objetivo es puramente estético, como evaluar la ergonomía o las proporciones generales, la resistencia dimensional es secundaria. Los métodos aditivos de alta resolución o la fundición formativa son ideales en este caso porque proporcionan una superficie lisa lista para pintar. Por otro lado, al probar cómo interactúan mecánicamente varios componentes, el mecanizado sustractivo proporciona las estrechas tolerancias necesarias. Esto verifica perfectamente los ajustes rápidos, los mecanismos deslizantes y la alineación de los sujetadores.
La selección del material está intrínsecamente ligada al método de fabricación. Si un diseño requiere aluminio, acero inoxidable, latón o titanio, el mecanizado sustractivo es el método más confiable. Para piezas que requieren resistencia térmica o química específica, como PEEK, Ultem o Teflón, el mecanizado sigue siendo la opción principal. Alternativamente, si el conjunto necesita piezas flexibles como juntas o empuñaduras suaves al tacto, la fundición de silicona es muy eficaz. Utiliza poliuretanos especializados que simulan varios niveles de dureza Shore A.
Comprender la curva de costo por pieza es esencial para optimizar el presupuesto. Para cantidades de 1 a 5, la impresión aditiva no requiere herramientas. Esto hace que el costo de instalación sea insignificante y constituye la opción más económica. A medida que los volúmenes aumentan al rango de 10 a 50, el costo unitario de impresión permanece estático, mientras que los costos de configuración del mecanizado pueden encarecer los lotes pequeños. La fundición formativa cierra esta brecha perfectamente al amortizar el costo inicial del molde en 20 a 30 piezas. Para volúmenes superiores a 100 piezas, el moldeo por inyección rápida utilizando herramientas de aluminio se convierte en la opción más viable desde el punto de vista financiero.
Las presiones del tiempo de comercialización a menudo obligan a hacer concesiones. La impresión básica con filamento o resina puede producir piezas físicas en un plazo de 24 a 48 horas. El mecanizado sustractivo normalmente requiere de 3 a 7 días, ya que implica programación CAM, configuración de accesorios y cambios de herramientas. El casting formativo generalmente toma de 7 a 10 días. Esto explica los pasos secuenciales de imprimir un patrón maestro, curar el molde y fundir las piezas finales de poliuretano. Los equipos deben equilibrar la urgencia de la fecha límite con la fidelidad requerida del modelo.
La transición de un archivo CAD digital a un objeto físico requiere algo más que el acceso al equipo de fabricación. Exige una profunda experiencia en ingeniería. Debido a que ninguna tecnología resuelve todos los desafíos del desarrollo de hardware, asociarse con un fabricante que alberga múltiples tecnologías bajo un mismo techo es muy ventajoso.
Cuando un proveedor ofrece mecanizado sustractivo, impresión aditiva y fundición formativa simultáneamente, proporciona recomendaciones objetivas e imparciales. Estas sugerencias se basan estrictamente en la geometría, el material y los requisitos presupuestarios del proyecto, en lugar de presionar a los clientes hacia la única máquina que poseen.
Al evaluar posibles socios fabricantes, busque indicadores específicos de calidad y confiabilidad. La certificación ISO 9001 demuestra un compromiso documentado con los sistemas de gestión de calidad. Las sólidas capacidades de la máquina de medición de coordenadas garantizan que las piezas se inspeccionen rigurosamente con los datos originales antes del envío. Además, un socio confiable ofrecerá un diseño proactivo para obtener comentarios sobre la capacidad de fabricación. Identificar posibles riesgos de mecanizado o problemas con el espesor de la pared antes de que comience la producción ahorra tiempo y capital.
El modelado físico durante el desarrollo de productos no es un proceso universal. Seleccionar el método ideal acelera significativamente el ciclo de desarrollo del producto y al mismo tiempo mitiga los riesgos financieros. Ya sea que se utilice mecanizado sustractivo para piezas metálicas robustas, un modelo impreso a base de resina para detalles geométricos intrincados o fundición en molde blando para tiradas estéticas de bajo volumen, evaluar cuidadosamente las necesidades específicas del proyecto es primordial.
¿Estás listo para dar vida a tus conceptos de ingeniería? Visite Yeeshine Technology para explorar soluciones integrales de fabricación. Cargue sus archivos CAD hoy para obtener una cotización detallada y deje que expertos en ingeniería con experiencia le guíen en su viaje de hardware desde el concepto inicial hasta la realidad lista para el mercado.
La rentabilidad depende totalmente del volumen de producción y del material requerido. Para un único modelo básico de prueba de concepto, la impresión de modelado por deposición fundida es definitivamente la opción más barata. Utiliza filamentos termoplásticos económicos y no requiere herramientas. Sin embargo, las economías de escala cambian rápidamente. Si un equipo de ingeniería necesita un lote de 20 a 50 piezas de alta calidad con acabados superficiales lisos, imprimir cada pieza individualmente resulta prohibitivo. En este escenario, el vaciado formativo se vuelve mucho más rentable por unidad. El coste de un único molde blando se distribuye entre todo el lote.
Sí, dentro del sector de fabricación industrial, estos términos se usan indistintamente para describir exactamente el mismo proceso. El procedimiento comienza colocando un patrón maestro dentro de una tina y vertiendo silicona líquida alrededor para crear una cavidad negativa. El término fundición al vacío destaca el paso posterior en el que se inyecta resina de poliuretano líquida en este molde dentro de una cámara de vacío. Este entorno de vacío expulsa el aire atrapado de la resina. Garantiza que la pieza fundida final sea densa, estructuralmente sólida y libre de huecos en la superficie o burbujas internas.
El tiempo de entrega de un prototipo mecanizado está dictado por la complejidad geométrica de la pieza, el material seleccionado y la capacidad actual del taller de mecanizado. Generalmente, las piezas fresadas estándar se pueden programar, mecanizar, inspeccionar y enviar en un plazo de 3 a 7 días hábiles. Los componentes que requieren mecanizado complejo de 5 ejes, fresado de cavidades profundas o tratamientos de posprocesamiento especializados como el anodizado duro tipo III naturalmente extenderán el tiempo de entrega. Muchos servicios profesionales ofrecen opciones aceleradas y entregan piezas fresadas simples en tan solo 48 horas.
La estereolitografía se selecciona principalmente por su resolución superior y acabado superficial excepcional. A diferencia de la impresión basada en filamentos, que extruye plástico derretido a través de una boquilla y deja líneas de capas visibles distintas, este método basado en resina utiliza un láser ultravioleta preciso para curar capas microscópicas de fotopolímero. Esto da como resultado piezas de alta precisión con tolerancias estrictas y un acabado suave similar al del vidrio. Es el estándar de la industria para crear modelos visuales detallados y los patrones maestros impecables necesarios para los flujos de trabajo de casting formativos.
La creación rápida de prototipos es una estrategia amplia de desarrollo de productos destinada a fabricar rápidamente un modelo a escala o una pieza física para probar un diseño. La impresión 3D es simplemente una de las herramientas de fabricación específicas que se utilizan para lograr ese objetivo. Si bien la impresión aditiva es la herramienta más común utilizada para el modelado rápido, la creación rápida de prototipos también utiliza en gran medida el mecanizado sustractivo y la fundición formativa. El concepto general se centra en la velocidad y la iteración, mientras que la impresión se refiere únicamente al proceso aditivo capa por capa.
La selección del material depende directamente del entorno de prueba al que se enfrentará la pieza. Si el componente requiere pruebas funcionales de carga o alta resistencia térmica, los ingenieros deben seleccionar metales o plásticos reales de grado de ingeniería mediante mecanizado sustractivo. Para modelos puramente visuales o ergonómicos, son suficientes las resinas fotopolímeras estándar o los poliuretanos utilizados en la fundición. Alinee siempre la elección del material con los objetivos de validación específicos de la fase de desarrollo actual para evitar gastos excesivos en propiedades de materiales innecesarias.


