
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-26 Origen:Sitio


¿Sabía que seleccionar la herramienta de fábrica incorrecta puede arruinar por completo el presupuesto de un proyecto? Muchos ingenieros y gerentes de adquisiciones luchan por especificar el proceso de fabricación exacto necesario para sus piezas. Este paso en falso frecuentemente conduce a tolerancias comprometidas, material desechado y plazos muy retrasados. Para navegar por este complejo panorama, es absolutamente vital comprender las distintas mecánicas operativas de los diferentes tipos de equipos. En esta guía técnica, desglosaremos varias configuraciones de máquinas y le ayudaremos a identificar la configuración ideal para su próxima producción.
En esencia, el control numérico por computadora representa un método de fabricación transformador en el que el software preprogramado dicta los movimientos precisos de las herramientas de fábrica. El flujo de trabajo se inicia con un modelo de diseño asistido por computadora en 3D. Este modelo digital se traduce posteriormente a código de máquina, generalmente código G, utilizando un software de fabricación asistida por computadora. Este código actúa como el cerebro de la operación. Controla la velocidad exacta del husillo, el avance y la intrincada coordinación de los ejes lineales y rotacionales.
El cambio histórico de las operaciones manuales a los sistemas automatizados ha revolucionado por completo las plantas de producción modernas. La fabricación manual dependía en gran medida de la destreza física de un maquinista. Esa dependencia naturalmente introdujo errores humanos y cuellos de botella en las tasas de producción. Por el contrario, los sistemas automatizados ofrecen una repetibilidad inigualable. Operan a velocidades vertiginosas con una precisión constante, al mismo tiempo que mejoran significativamente la seguridad en el lugar de trabajo al mantener a los operadores alejados de las zonas de corte activas.
Para los desarrolladores de productos y gerentes de adquisiciones que finalizan las estrategias de la cadena de suministro, comprender esta tecnología subyacente es fundamental. Conocer las capacidades exactas de las diferentes máquinas le permite comunicarse de forma eficaz con los proveedores de servicios. Ayuda a optimizar los diseños para la capacidad de fabricación y, en última instancia, garantiza el mayor retorno de la inversión para piezas personalizadas.
Al explorar la fabricación sustractiva, rápidamente se da cuenta de que el acrónimo cubre un espectro notablemente amplio de equipos. Comprender los matices mecánicos y las aplicaciones ideales de cada variante es esencial para tomar decisiones de abastecimiento informadas.
Como uno de los procesos sustractivos más frecuentes en el sector industrial, el fresado CNC es la columna vertebral absoluta de los talleres mecánicos modernos. Imagínese un bloque sólido de aluminio firmemente sujeto a una base rígida de hierro fundido. Encima, una fresa de múltiples canales gira a 12.000 RPM, tallando metódicamente el material para revelar una pieza terminada. Las fresas estándar funcionan a lo largo de tres ejes lineales, lo que permite que la herramienta maniobre hacia la izquierda y hacia la derecha, hacia adelante y hacia atrás y hacia arriba y hacia abajo.
Estos centros altamente versátiles son la opción ideal para mecanizar ranuras, orificios roscados, cavidades profundas y contornos 3D complejos en materiales rígidos. Son indispensables para la creación rápida de prototipos, herramientas de moldes de inyección y la fabricación de soportes personalizados o gabinetes electrónicos con tolerancias estándar de alrededor de ±0,01 mm.
El torneado CNC, que funciona según un principio cinemático inverso en comparación con el fresado, implica asegurar la materia prima en un mandril y girarla a altas velocidades. Luego se introduce una herramienta de corte estacionaria en la pieza de trabajo giratoria para raspar el material. Este corte rotacional continuo es notablemente eficiente para la evacuación de virutas.
El torneado sigue siendo el método más preciso para generar perfiles cilíndricos, componentes simétricos y roscados internos complejos. Las aplicaciones comunes incluyen la fabricación de ejes de transmisión, casquillos personalizados, sujetadores aeroespaciales y accesorios hidráulicos. Además, los centros de torneado avanzados suelen incorporar herramientas motorizadas. Esto les otorga la capacidad de ejecutar operaciones básicas de fresado sin necesidad de que el operador transfiera la pieza a una máquina secundaria.
Al funcionar de manera similar a los centros de fresado, las fresadoras están optimizadas específicamente para cortar sustratos más blandos como madera, espumas de alta densidad, plásticos y tableros compuestos. Por lo general, presentan un diseño de estilo pórtico en expansión. Esto proporciona un espacio de trabajo significativamente mayor en comparación con el equipo de corte de metales estándar.
Debido a que las fresadoras aprovechan velocidades de husillo excepcionalmente altas, pueden perfilar rápidamente trabajos de paneles a gran escala, gabinetes personalizados, señalización arquitectónica y moldes de termoformado. Sin embargo, cambian intencionalmente la rigidez estructural por la velocidad. Esto significa que carecen de la estructura robusta necesaria para cortar metales densos como el acero o el titanio sin que la herramienta se deforme gravemente.
Diseñadas exclusivamente para cortar metales conductores de electricidad como acero al carbono, variantes de acero inoxidable, aluminio y latón, las cortadoras de plasma son verdaderos caballos de batalla en la industria pesada. El sistema fuerza un chorro de gas ionizado a alta velocidad a través de una boquilla estrecha. Esto genera temperaturas localizadas que superan los 20.000 grados centígrados para licuar instantáneamente el metal. Al mismo tiempo, una ráfaga de aire comprimido limpia la escoria fundida de la ranura.
Esta técnica es muy popular en la construcción estructural, la construcción naval y la reparación de automóviles por su capacidad para cortar de forma rápida y rentable placas de acero gruesas. Dicho esto, no produce las tolerancias de borde ultrafinas que se pueden lograr mediante fresado o procesamiento láser.
Utilizando un haz de luz altamente enfocado dirigido por computadora, los cortadores láser derriten, queman o vaporizan el material objetivo con precisión milimétrica. La industria se basa principalmente en dos variantes. Los láseres de CO2 destacan en el procesamiento de materiales orgánicos y acrílicos. Los láseres de fibra son tremendamente eficientes a la hora de cortar láminas de metal.
El procesamiento láser garantiza una precisión dimensional excepcional, lo que produce bordes limpios y sin rebabas con prácticamente cero desperdicio de material. Debido a que el mecanismo de corte no tiene contacto, elimina por completo el riesgo de distorsión mecánica en componentes frágiles o finos como el papel.
Cuando los ingenieros especifican aleaciones excepcionalmente duras que las herramientas de carburo tradicionales simplemente no pueden penetrar, el mecanizado por descarga eléctrica proporciona la solución definitiva. Este proceso emplea chispas eléctricas controladas para erosionar el material a nivel microscópico.
Dado que este método no ejerce ninguna fuerza de corte física sobre el componente, es irreemplazable en el sector aeroespacial y para la fabricación de cavidades de moldes de inyección complejas y frágiles.
Los sistemas de chorro de agua aprovechan una corriente de agua presurizada que frecuentemente excede los 60,000 PSI y se inyecta con abrasivo de granate triturado. Esto destruye los enlaces moleculares de casi cualquier material de la Tierra, incluido el acero blindado, el vidrio balístico, el granito y la cerámica avanzada.
La ventaja destacada del procesamiento por chorro de agua es su naturaleza de corte en frío. No genera zona afectada por el calor, lo que garantiza que la integridad estructural, el temperamento y las propiedades metalúrgicas de la materia prima permanezcan completamente intactas. En consecuencia, se utiliza mucho para procesar aleaciones aeroespaciales sensibles a la temperatura.
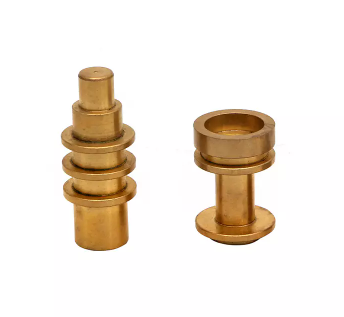
A medida que las exigencias de la ingeniería moderna amplían continuamente los límites del diseño espacial, la cinemática convencional de 3 ejes en ocasiones se queda corta. Aquí es donde intervienen las tecnologías de precisión avanzadas para cerrar la brecha y optimizar la producción.
Mientras que una fresadora tradicional se mueve linealmente a lo largo de los planos X, Y y Z, un centro de mecanizado CNC de 5 ejes introduce dos ejes de rotación adicionales. Esta sofisticada articulación permite que la herramienta de corte se acerque a la pieza de trabajo desde prácticamente cualquier vector.
Los beneficios operativos aquí en el taller son enormes. Al maniobrar alrededor de la pieza, se pueden mecanizar componentes complejos en cinco lados distintos en una sola operación continua. Esta filosofía "hecho en uno" erradica los errores de tolerancia compuesta asociados con un operador que suelta, reposiciona y vuelve a indicar manualmente la pieza. Es el estándar obligatorio para tallar geometrías orgánicas complejas como impulsores de turbinas, implantes de huesos artificiales y soportes aerodinámicos aeroespaciales.
En marcado contraste con las enormes fresadoras industriales, el mecanizado micro CNC se centra en la fabricación de componentes extremadamente pequeños y de alta precisión con características medidas en micrómetros. Escuchar el distintivo y agudo chirrido de un huso especializado que gira a 100.000 RPM es común en estos entornos prístinos. Aquí, las herramientas de corte pueden tener un diámetro tan minúsculo como 0,01 milímetros.
Esta tecnología es el alma de industrias donde la miniaturización es estrictamente no negociable. Se depende en gran medida de él para producir dispositivos médicos que salvan vidas, efectores quirúrgicos microscópicos y conectores de fibra óptica ultrafinos.
El sustrato específico que seleccione altera drásticamente la arquitectura de la máquina, la geometría de las herramientas y los parámetros operativos necesarios.
El mecanizado riguroso de metales requiere una inmensa estabilidad estructural. Las bancadas de las máquinas fundidas a partir de enormes bloques de hierro son necesarias para absorber las violentas vibraciones generadas cuando los husillos de alto torque fuerzan las cortadoras de carburo a través de densas redes atómicas. Por ejemplo, el procesamiento de AL6061-T6 requiere avances y velocidades diferentes en comparación con las aleaciones más resistentes.
La transición a plásticos de ingeniería como PEEK, Delrin, ABS y policarbonato introduce un conjunto de obstáculos de fabricación completamente diferente. Los plásticos poseen puntos de fusión drásticamente más bajos que sus homólogos metálicos. Si un operador ajusta la velocidad del husillo demasiado alta o la velocidad de avance demasiado lenta, la fricción resultante derretirá instantáneamente el plástico. Esto engoma las ranuras de la herramienta de corte y deforma permanentemente el componente. Los maquinistas deben calibrar meticulosamente sus parámetros mientras utilizan herramientas altamente pulidas y afiladas diseñadas para una rápida evacuación de virutas.
El panorama manufacturero mundial está experimentando actualmente un cambio masivo impulsado por la volatilidad de la cadena de suministro y la demanda de una iteración rápida. Análisis recientes de la industria destacan una creciente necesidad de capacidades de producción de bajo volumen y alta combinación. En lugar de depender de tiradas masivas de un solo componente en el extranjero, los equipos de adquisiciones modernos están favoreciendo centros de fabricación localizados y altamente adaptables.
Para satisfacer esta demanda, los fabricantes de equipos están integrando en gran medida inteligencia artificial y conjuntos de sensores directamente en el husillo de la máquina. Estos sistemas inteligentes monitorean la vibración y la expansión térmica en tiempo real, compensando automáticamente el desgaste de la herramienta antes de que una pieza caiga fuera de tolerancia. Además, la integración perfecta de cambiadores de paletas automatizados y brazos de carga robóticos permite a los talleres modernos lograr una fabricación sin luces, ejecutando piezas aeroespaciales y médicas complejas las 24 horas del día, los 7 días de la semana, sin supervisión humana directa. Esta combinación de inteligencia de software y rigidez mecánica está reduciendo drásticamente los plazos de entrega en todo el sector.
Seleccionar el equipo de fabricación adecuado es una decisión estratégica crítica. Afecta directamente el retorno de la inversión general de su proyecto, el cronograma de producción y la calidad del producto final. Al subcontratar servicios de fabricación, alinear las especificaciones de sus piezas con la maquinaria correcta garantiza una eficiencia óptima y elimina costos generales innecesarios.
La forma física y la complejidad geométrica de su componente dictan la cinemática requerida de la máquina. Si su plano presenta principalmente elementos cilíndricos o concéntricos, como pernos personalizados, ejes de transmisión o bridas hidráulicas, los centros de torneado ofrecen la ruta más eficiente. Por el contrario, si su diseño incorpora geometrías prismáticas de múltiples lados, cortes profundos o contornos orgánicos amplios, el equipo estándar de 3 ejes tendrá dificultades. En estos escenarios, se requiere un centro de mecanizado multieje para acceder a cada superficie necesaria sin costosos reposicionamientos manuales.
La precisión de fabricación varía enormemente según la rigidez de la máquina, la estabilidad térmica y la calidad de los sistemas de control. Los soportes comerciales estándar generalmente permiten tolerancias más flexibles, que se logran fácilmente en fresadoras o fresadoras de nivel básico. Sin embargo, las aplicaciones críticas en los campos médico y óptico a menudo exigen tolerancias ultra estrictas que en ocasiones alcanzan ±0,001 milímetros. Lograr este nivel de exactitud requiere centros de mecanizado altamente rígidos equipados con escalas lineales de vidrio y software de compensación térmica activa.
Su volumen de producción previsto determina si debe priorizar tiempos de configuración rápidos o tiempos de ciclo rápidos. Para prototipos personalizados de bajo volumen o accesorios únicos, las fresadoras estándar de 3 ejes son muy rentables debido a sus requisitos de programación y sujeción de piezas más simples. Sin embargo, a medida que la producción aumenta a decenas de miles, la optimización del tiempo de ciclo dicta la rentabilidad. Las tiradas de gran volumen exigen soluciones automatizadas, como tornos tipo suizo equipados con alimentadores de barras continuos, que pueden reducir los tiempos de ciclo a apenas segundos por pieza.
La evaluación de costes va mucho más allá de la factura de la materia prima. La cotización final de un socio fabricante está fuertemente influenciada por las tarifas por hora de la máquina, la complejidad de la programación y la depreciación de las herramientas de corte. Los equipos avanzados conllevan elevados costos de capital y requieren programadores altamente capacitados. En consecuencia, sus tarifas operativas por hora son sustancialmente más altas. Sólo debe especificar estos procesos avanzados si la geometría de la pieza lo exige estrictamente o si la consolidación de múltiples configuraciones manuales en una única ejecución automatizada genera un ahorro financiero neto.
| Característica de la pieza | Requisito principal | Tipo de máquina recomendado | Aplicación industrial típica |
|---|---|---|---|
| Simétrico / Cilíndrico | Alta concentricidad, roscado. | Torno / Centro de torneado | Ejes y sujetadores para automóviles |
| Prismático / Plano | Ranuras, agujeros, perfiles 3D básicos. | Molino de 3 ejes | Cajas para electrónica de consumo |
| Complejo / Multilateral | Precisión de configuración única, socavados | Molino de 5 ejes | Impulsores aeroespaciales, juntas médicas. |
| Características microscópicas | Tolerancias ultra estrictas | Centro de micromecanizado | Microimplantes médicos, óptica. |
| Metales ultraduros | Corte sin fuerza mecánica | Electroerosión por hilo/plomada | Moldes de inyección, aleaciones aeroespaciales. |
| Materiales en láminas | Corte rápido de perfiles 2D | Láser / Plasma / Chorro de agua | Paneles arquitectónicos, piezas HVAC. |
El mundo del mecanizado automatizado ofrece soluciones de fabricación notablemente diversas, que van desde fresadoras básicas para madera hasta centros multieje altamente avanzados capaces de lograr una precisión de micras. Comprender las distintas ventajas mecánicas de cada sistema garantiza que podrá adaptar la tecnología correcta a sus requisitos específicos de material, complejidad geométrica y presupuesto. Sin embargo, lograr el éxito final depende de mucho más que sólo el equipo. Depende en gran medida de la experiencia de los maquinistas e ingenieros que orquestan el proceso.
Deja de adivinar qué configuración específica requiere tu proyecto. Al asociarse con un experto en fabricación dedicado, puede garantizar análisis de diseño personalizados y servicios de primer nivel adaptados perfectamente a sus objetivos de producción. Ya sea que necesite creación rápida de prototipos de aluminio de 3 ejes o componentes aeroespaciales complejos de titanio de 5 ejes, visite Yeeshine Technology hoy para optimizar su cadena de suministro y darle vida a sus diseños más complejos con una precisión sin concesiones.
La diferencia fundamental radica en la cinemática del proceso de corte. En el fresado, la pieza de trabajo permanece firmemente sujeta a una mesa estacionaria o articulada, mientras que una herramienta de corte multipunto gira a altas velocidades para raspar el material. Este proceso es ideal para piezas planas, prismáticas o en forma de bloques. Por el contrario, al tornear, la materia prima se sujeta en un mandril y se hace girar a altas velocidades, mientras que una herramienta de corte estacionaria de un solo punto se introduce en el material para darle forma. El torneado se utiliza estrictamente para crear componentes cilíndricos con simetría axial.
Debe especificar la tecnología de ejes múltiples cuando el diseño de su componente presenta geometrías orgánicas altamente complejas a las que no se puede acceder desde una única dirección lineal. También es la elección correcta cuando su pieza requiere mecanizado en cuatro o cinco lados distintos. El uso de equipos tradicionales de 3 ejes para dichas piezas requiere que los operadores suelten, giren y vuelvan a sujetar manualmente la pieza varias veces. Esto introduce un grave riesgo de errores de alineación. La actualización elimina estas intervenciones manuales, lo que garantiza una precisión espacial superior y reduce significativamente los plazos de entrega generales.
Sí, las tecnologías de fabricación modernas pueden procesar prácticamente cualquier aleación metálica, aunque el tipo de máquina específico debe adaptarse cuidadosamente a las propiedades del material. Las fresadoras y tornos estándar manejan fácilmente aluminio, latón y aceros dulces. Sin embargo, cuando los requisitos de ingeniería exigen superaleaciones ultraduras como Inconel, aceros para herramientas endurecidos o titanio aeroespacial, las herramientas de corte tradicionales pueden degradarse demasiado rápido. En estos casos, se emplean métodos no tradicionales como el mecanizado por descarga eléctrica o el corte por chorro de agua abrasivo. Esto permite a los fabricantes cortar los metales más duros del mundo sin provocar daños térmicos ni tensión mecánica.
La fresadora de 3 ejes sigue siendo el caballo de batalla absoluto de la industria manufacturera mundial. Su prevalencia se debe a su excepcional versatilidad, sencillos requisitos de programación y rentabilidad general. Una fresadora estándar de 3 ejes puede fabricar con éxito la gran mayoría de soportes mecánicos, cajas electrónicas, componentes de motores y accesorios de herramientas estándar requeridos por los sectores de automoción y bienes de consumo. Si bien carece de las capacidades avanzadas de las máquinas híbridas, su confiabilidad la convierte en la piedra angular de casi cualquier taller mecánico moderno.
Las tarifas por hora varían significativamente según la complejidad de la máquina y los costos de mano de obra local. El funcionamiento de un molino estándar de 3 ejes podría costar entre 40 y 75 dólares por hora. Por el contrario, los centros avanzados de 5 ejes o los tornos suizos especializados pueden costar entre 85 y más de 150 dólares por hora debido a una mayor depreciación del capital y la necesidad de programadores altamente capacitados. Los costos de materiales, el desgaste de las herramientas y los tiempos de preparación se facturan adicionalmente, por lo que optimizar su diseño para obtener la máquina más simple posible es crucial para el control del presupuesto.
Para la creación rápida de prototipos y operadores principiantes, se recomienda universalmente un centro de mecanizado vertical estándar de 3 ejes. La lógica de programación es sencilla, las herramientas son económicas y la sujeción de piezas generalmente es tan simple como sujetar un bloque en un tornillo de banco de máquina estándar. Permite a los ingenieros probar rápidamente un concepto en aluminio o plástico antes de comprometerse con las costosas configuraciones que requieren los equipos de producción de múltiples ejes o de gran volumen.


