
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-24 Origen:Sitio


La fabricación moderna depende en gran medida de la automatización inteligente para dar vida a diseños complejos a una velocidad sin precedentes. Las herramientas manuales simplemente no pueden cumplir con los estrictos estándares dimensionales actuales. Esto crea una demanda masiva de métodos de producción superiores. Para cerrar esta brecha, las industrias han recurrido a la tecnología guiada por computadora. En esta guía completa, exploraremos el concepto central del mecanizado automatizado, examinando cómo esta tecnología revolucionaria da forma a los materiales industriales e impulsa las cadenas de suministro globales.
Para comprender verdaderamente la producción industrial moderna, es necesario establecer una definición clara de sus tecnologías fundamentales. La fabricación sustractiva es un pilar principal de este ecosistema. Se caracteriza por un proceso en el que se elimina sistemáticamente material de un bloque sólido para lograr la forma final deseada. Piense en ello como un escultor tallando mármol, pero ejecutado mediante husillos de alto torque y cortadores de carburo.
En términos prácticos, esta tecnología se refiere al control automatizado de herramientas de mecanizado, como taladros, herramientas de mandrinado y tornos, por medio de una computadora. En lugar de confiar en la intuición humana, una máquina procesa una pieza de material para cumplir con especificaciones estrictas siguiendo instrucciones programadas codificadas. Estas instrucciones normalmente se denominan código G y código M.
Estos códigos dictan cada variable del entorno de corte. El código G controla la geometría y el movimiento físico. Esto incluye la trayectoria de la herramienta, la velocidad de avance y el posicionamiento a lo largo de los ejes X, Y y Z. Mientras tanto, M-code gestiona funciones de hardware como la rotación del husillo, el flujo de refrigerante y los cambios automatizados de herramientas. Al depender completamente de instrucciones digitales, el proceso elimina el error humano de la fase de corte físico. Esto garantiza una adherencia exacta al diseño digital.
Históricamente, el trabajo de metales era un proceso manual muy táctil. Los operadores luchaban con volantes, palancas y diales para guiar las herramientas de corte a través de piezas de trabajo de metal. Los maquinistas veteranos podían lograr resultados impresionantes, pero el método manual era intrínsecamente lento. También estaba sujeto a las inconsistencias humanas naturales. En consecuencia, la producción a gran escala de piezas idénticas era difícil y costosa.
La transición a sistemas automatizados alteró fundamentalmente el panorama de la fabricación. Las fábricas reemplazaron los volantes manuales con servomotores de precisión impulsados por coordenadas digitales. Esto les permitió alcanzar un nivel de coherencia que antes se creía imposible. Hoy en día, esta tecnología permite una producción continua, donde las instalaciones pueden funcionar durante la noche con una mínima supervisión humana.
El viaje desde una idea conceptual hasta un componente físico mecanizado sigue un flujo de trabajo estricto y secuencial. Esta perfecta traducción digital a física garantiza que el producto final coincida exactamente con las especificaciones de ingeniería originales.
El proceso comienza en el ámbito digital con el software de diseño asistido por computadora. Los ingenieros de diseño crean dibujos vectoriales 2D muy detallados o modelos sólidos 3D de la pieza requerida. Imagine a un ingeniero definiendo meticulosamente la geometría exacta, las dimensiones, las tolerancias e incluso las propiedades del material de un álabe de turbina en su pantalla. La precisión de este modelo digital es fundamental. Cualquier defecto geométrico en esta etapa inevitablemente será replicado por la máquina más adelante.
Una vez finalizado el modelo digital, se exporta al software de fabricación asistida por computadora. Este sistema actúa como traductor vital entre el modelo digital y la máquina física en el taller. Analiza la geometría compleja y genera las trayectorias óptimas necesarias para eliminar el material de manera eficiente.
Durante esta etapa, los ingenieros de fabricación definen parámetros de corte específicos. Establecen la velocidad del husillo en revoluciones por minuto, ajustan la velocidad de avance y determinan la profundidad de corte. Luego, el software compila estos datos en un lenguaje de máquina estándar, creando un archivo de instrucciones paso a paso listo para su ejecución.
Antes de cortar una sola viruta de metal, un operador humano debe realizar la configuración física de la máquina. Esto implica asegurar la materia prima, también conocida como pieza en bruto, en la máquina mediante prensas, abrazaderas o accesorios personalizados de alta resistencia. El operador carga las herramientas de corte necesarias en el carrusel de la máquina y establece los puntos cero de referencia para los ejes.
Una vez verificada la configuración, se inicia el programa. La máquina ejecuta el código de forma autónoma. Mueve las herramientas de corte a lo largo de la pieza de trabajo en una danza sincronizada para crear la forma final, alcanzando a menudo velocidades de husillo de hasta 24.000 RPM en los centros horizontales modernos.
El ámbito de la fabricación sustractiva automatizada abarca varios tipos diferentes de equipos. Cada uno está diseñado para manejar geometrías y requisitos operativos específicos. Comprender estas distintas tecnologías ayuda a los equipos de productos a seleccionar el método adecuado para su componente específico.
Al evaluar los métodos sustractivos, el fresado CNC se destaca como posiblemente el proceso más versátil disponible. En una configuración de fresado, la pieza de trabajo se sujeta de forma segura en su lugar sobre la bancada de una máquina. Por encima de ella, una herramienta de corte multipunto gira a velocidades increíblemente altas. La máquina mueve la herramienta giratoria a lo largo de la pieza de trabajo a lo largo de múltiples ejes para eliminar el material.
Los centros de fresado estándar funcionan en tres ejes principales: X, Y y Z. Esto permite la creación de ranuras, agujeros y superficies planas. Los centros de fresado avanzados cuentan con capacidades de 4 o 5 ejes. Esto significa que la bancada de la máquina o el cabezal de la herramienta también pueden inclinarse y girar. En consecuencia, la herramienta de corte puede alcanzar ángulos y socavados complejos sin la necesidad de reposicionar manualmente la pieza de trabajo.
Mientras que el fresado implica una herramienta giratoria y una pieza de trabajo estacionaria, el torneado funciona exactamente con el principio opuesto. En un torno, la materia prima se fija en un mandril y se hace girar a altas velocidades. Luego se introduce una herramienta de corte estacionaria de un solo punto en el material giratorio para despegar las capas.
El torneado es el proceso óptimo para crear piezas cilíndricas simétricas, como ejes de transmisión, casquillos personalizados y varillas roscadas. Generalmente es mucho más rápido y rentable que el fresado cuando se producen componentes redondos.
| Características | Capacidades del equipo | de fresado, |
|---|---|---|
| Estado de la pieza de trabajo | Estacionario (sujetado a la cama) | Girando (sostenido en el mandril) |
| Estado de la herramienta | Girando a alta velocidad | Estacionario |
| Geometrías ideales | Formas 3D planas, asimétricas y complejas. | Formas simétricas, redondas y cilíndricas. |
| Productos comunes | Bloques de motor, soportes, carcasas personalizadas. | Ejes de transmisión, varillas roscadas, casquillos |
Para las empresas que evalúan su cadena de suministro de fabricación, la adopción de la fabricación sustractiva controlada por computadora ofrece ventajas cuantificables. La inversión estratégica en mecanizado de precisión se justifica fácilmente por varios beneficios operativos y financieros. Aborda directamente los puntos débiles comunes de las altas tasas de desperdicio y los plazos de entrega impredecibles.
La principal ventaja de los equipos automatizados es su impecable precisión dimensional. Los centros de mecanizado horizontales industriales modernos pueden mantener tolerancias tan estrictas como ±0,005 mm, según el material y la calibración ambiental. Este nivel microscópico de precisión garantiza que los componentes encajen perfectamente en conjuntos complejos y de alto riesgo.
La naturaleza digital del proceso garantiza una repetibilidad absoluta. Ya sea que se produzcan diez unidades prototipo o diez mil piezas de producción, la primera pieza será dimensionalmente idéntica a la última. Esto elimina efectivamente la variación entre piezas que afecta a la producción manual.
La automatización impulsa directamente la eficiencia. Una vez que se completa la programación inicial y la configuración física, estas máquinas pueden funcionar de forma continua. Esta capacidad operativa reduce drásticamente los plazos de entrega. Cierra la brecha entre la creación rápida de prototipos y la producción de volumen bajo a medio. Las empresas pueden escalar su producción de manera predecible sin necesidad de invertir en los costosos moldes personalizados que requieren procesos como el moldeo por inyección.
Una de las fortalezas más importantes de la fabricación sustractiva es su increíblemente amplia compatibilidad de materiales. La selección de materia prima dicta los parámetros de corte, el tipo de herramienta requerida y, en última instancia, el desempeño funcional de la pieza final.
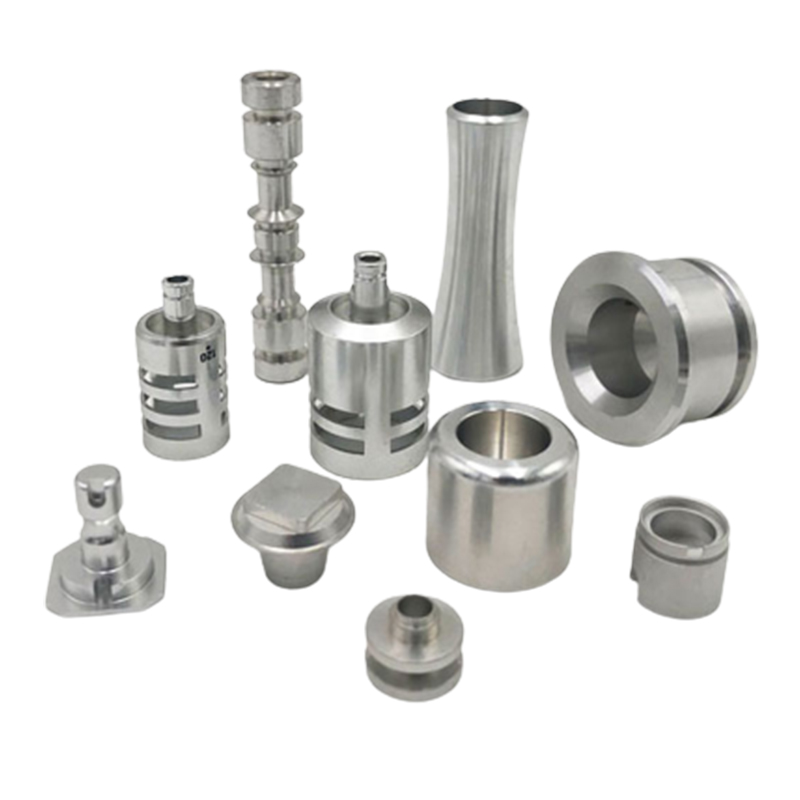
Entre todos los metales disponibles, el aluminio es el material mecanizado con mayor frecuencia en las industrias globales. Ofrece una combinación única de propiedades físicas que lo hacen muy deseable. Al proporcionar una maquinabilidad excepcional, el mecanizado CNC de aluminio sigue siendo un estándar de la industria porque el metal se puede cortar de manera agresiva sin causar un desgaste excesivo en las herramientas de corte de carburo.
Esta excelente maquinabilidad se traduce directamente en tiempos de producción más rápidos y menores costos generales. El aluminio ofrece una alta relación resistencia-peso, resistencia natural a la corrosión y excelente conductividad térmica. Los grados industriales comunes incluyen 6061-T6 para resistencia estructural de uso general y 7075-T6, una aleación de grado aeroespacial utilizada en aplicaciones de alta tensión.
Los requisitos de ingeniería específicos a menudo requieren otros materiales. Los grados de acero inoxidable como 304 y 316 se seleccionan con frecuencia por su resistencia superior a la corrosión en entornos médicos y marinos. El titanio se utiliza mucho en implantes aeroespaciales y quirúrgicos debido a su biocompatibilidad y resistencia a temperaturas extremas. Sin embargo, requiere un mecanizado más lento y deliberado.
Los plásticos industriales se mecanizan con frecuencia para aplicaciones que requieren aislamiento eléctrico o reducción extrema de la fricción. Materiales como POM, comúnmente conocido como Delrin, y PEEK son estándar para engranajes, rodamientos y sellos de alta temperatura personalizados.
La confiabilidad y el control dimensional de la fabricación sustractiva la convierten en una tecnología indispensable en sectores críticos. En estas industrias, la falla de los componentes simplemente no es una opción. Los datos empíricos de las auditorías de fabricación muestran consistentemente que la fabricación sustractiva automatizada reduce las tasas de error humano a casi cero.
La industria aeroespacial opera bajo algunos de los estándares de calidad más rigurosos del mundo, como el estándar AS9100. Cada pieza debe fabricarse según especificaciones exactas para soportar presiones atmosféricas extremas. Los ingenieros aeroespaciales frecuentemente dependen del mecanizado automatizado para producir piezas con una alta relación resistencia-peso. Esto incluye palas de turbinas, soportes de motores y estructuras estructurales personalizadas.
El sector automotriz utiliza este método tanto para la creación rápida de prototipos de investigación como para la producción de uso final. Los bloques de motor, las complejas carcasas de transmisión y los componentes de suspensión personalizados con frecuencia se mecanizan a partir de palanquillas sólidas. Esto garantiza la máxima integridad estructural bajo cargas dinámicas pesadas.
En el sector médico, la biocompatibilidad y la precisión microscópica son primordiales. Los fabricantes de dispositivos médicos utilizan estos procesos para crear instrumentos quirúrgicos, tornillos óseos de titanio y carcasas complejas para equipos de diagnóstico como máquinas de resonancia magnética. Las estrechas tolerancias requeridas para los implantes médicos solo se pueden lograr de manera consistente mediante equipos multieje altamente calibrados.
Para la industria electrónica, la disipación de calor y el blindaje electromagnético son factores de diseño críticos. Las carcasas de aluminio mecanizado y los intrincados disipadores de calor con aletas ultrafinas son aplicaciones estándar. Garantizan que los circuitos internos sensibles permanezcan protegidos y funcionen dentro de rangos térmicos seguros.
A medida que evoluciona la fabricación global, las tecnologías de próxima generación están ampliando los principios básicos del mecanizado sustractivo. Análisis de mercado recientes indican un cambio masivo hacia entornos de mecanizado predictivo. Los fabricantes están yendo más allá de la automatización básica hacia el mecanizado inteligente, integrando la Inteligencia Artificial y el Internet de las Cosas en los marcos de los talleres mecánicos.
Estamos viendo algoritmos que monitorean activamente la vibración del husillo, la expansión térmica y el desgaste de las herramientas en tiempo real. Este ajuste dinámico evita microdesviaciones durante tiradas de producción largas y reduce drásticamente el tiempo de inactividad inesperado. Además, los sistemas de fabricación híbridos están ganando terreno. Estas plataformas avanzadas combinan métodos de corte sustractivo con impresión 3D aditiva en una sola configuración de máquina. Los ingenieros pueden construir estructuras reticulares internas complejas de forma aditiva y luego mecanizar inmediatamente las superficies de contacto exteriores con tolerancias exigentes.
La transición de un producto de un archivo digital a un componente físico requiere un servicio de mecanizado CNC confiable capaz de ejecutar directivas de ingeniería complejas. Para las empresas que buscan ampliar la producción, seleccionar el socio de fabricación adecuado es una decisión fundamental en la cadena de suministro.
Al evaluar a los posibles socios de fabricación, los gerentes de adquisiciones deben basar sus decisiones en capacidades de ingeniería empíricas en lugar de solo en los precios:
Sin lugar a dudas, el mecanizado guiado por computadora ha transformado la fabricación moderna a través de una automatización inteligente y escalable. Al reemplazar las conjeturas manuales con precisión digital, ofrece una precisión inigualable para piezas industriales complejas en una variedad de metales y plásticos. La maquinaria en sí es potente, pero elegir el socio de fabricación adecuado garantiza un éxito constante del proyecto. La experiencia de maquinistas experimentados y los rigurosos protocolos de control de calidad marcan una diferencia significativa en el producto final.
Cuando esté listo para realizar la transición de un diseño digital a un componente físico impecable, explorar soluciones profesionales es el siguiente paso lógico. Le recomendamos que visite yeeshine-tech.com para encontrar los servicios y productos de mecanizado industrial exactos adaptados a los requisitos específicos de su proyecto.
La diferencia fundamental entre estos dos procesos reside en la cinemática de la máquina. Específicamente, depende de qué parte se está moviendo y cuál está estacionaria. En las operaciones de molienda, la materia prima se sujeta de forma segura a un lecho estacionario. Una herramienta de corte giratoria de alta velocidad desciende sobre el material y se mueve a lo largo de los ejes X, Y y Z para tallar la forma deseada. Por el contrario, girar implica asegurar la pieza de trabajo en un mandril que gira a altas velocidades. Se introduce una herramienta de corte estacionaria en el material giratorio para eliminar las capas. El fresado es mejor para piezas planas y asimétricas, mientras que el torneado es ideal para componentes cilíndricos.
Ninguna tecnología es universalmente mejor; sirven para propósitos de ingeniería completamente diferentes. La fabricación sustractiva elimina material de un bloque sólido. Esto generalmente ofrece propiedades mecánicas superiores porque la estructura de grano interna del tocho es uniforme e isotrópica. También proporciona tolerancias dimensionales significativamente más estrictas. La impresión 3D construye piezas capa por capa. Esto puede dar como resultado puntos estructurales más débiles a lo largo de las líneas de capa. Sin embargo, la impresión 3D sobresale en la creación de geometrías internas complejas, como estructuras de celosía cerradas, que son físicamente imposibles de alcanzar con una herramienta de corte estándar.
Las tolerancias comerciales estándar suelen rondar los ±0,125 mm. Sin embargo, los centros de mecanizado industriales de precisión pueden alcanzar tolerancias mucho más estrictas de forma rutinaria. Dependiendo del material, la rigidez de la configuración y la máquina específica utilizada, se pueden lograr tolerancias de ±0,010 mm a ±0,005 mm para componentes aeroespaciales o médicos críticos. Lograr estas tolerancias ultra estrictas generalmente requiere velocidades de avance más lentas y múltiples pasadas de acabado, lo que puede aumentar el tiempo de producción.
La reducción de costes comienza en la fase de diseño. Para minimizar los gastos, diseñe piezas con radios internos estándar para que los maquinistas no necesiten utilizar microherramientas personalizadas o frágiles. Evite bolsas profundas que requieran una eliminación excesiva de material. Siempre que sea posible, diseñe la pieza de modo que pueda mecanizarse desde una única configuración, reduciendo la mano de obra necesaria para soltar y reposicionar la pieza de trabajo. Por último, elegir un material altamente mecanizable como el aluminio 6061 en lugar de metales difíciles de cortar como el titanio reducirá significativamente el desgaste de la herramienta y el tiempo de corte.
No existe un único mejor material. La elección óptima siempre viene dictada por los requisitos mecánicos y ambientales de la aplicación final. Para componentes de uso general, el aluminio 6061 se considera ampliamente el estándar de la industria debido a su excelente equilibrio entre alta maquinabilidad, bajo costo de material y resistencia natural a la corrosión. Si la aplicación requiere extrema resistencia y resistencia a la corrosión, se prefiere el acero inoxidable. Para aplicaciones en las que es obligatoria la mayor relación resistencia-peso o biocompatibilidad, el titanio es la opción óptima.


